NEMA (Nationaler Verband der Elektrohersteller) Aufzugssteuerschränke Sie fungieren als das „Gehirn“ von Aufzugsanlagen, und ihre präzise Blechbearbeitung ist ein zentrales Element für einen sicheren, stabilen und zuverlässigen Betrieb. Der gesamte Prozess vereint fortschrittliches Design, hochpräzise Fertigung und strenge Qualitätskontrolle und geht weit über die einfache Metallumformung hinaus.
Alles beginnt mit einer präzisen Konstruktion. Ingenieure erstellen maßgeschneiderte Entwürfe, die auf den spezifischen Parametern des Aufzugs (wie Last, Geschwindigkeit) und der Installationsumgebung basieren.

Die Umwandlung von Konstruktionszeichnungen in feste Bauteile beruht auf einer Reihe hochpräziser Verfahren. Blechbearbeitung Techniken.
Dies ist der erste Schritt beim Zuschneiden des gesamten Metallblechs (z. B. kaltgewalztes Stahlblech, Edelstahlblech) in die gewünschte Teilekontur.
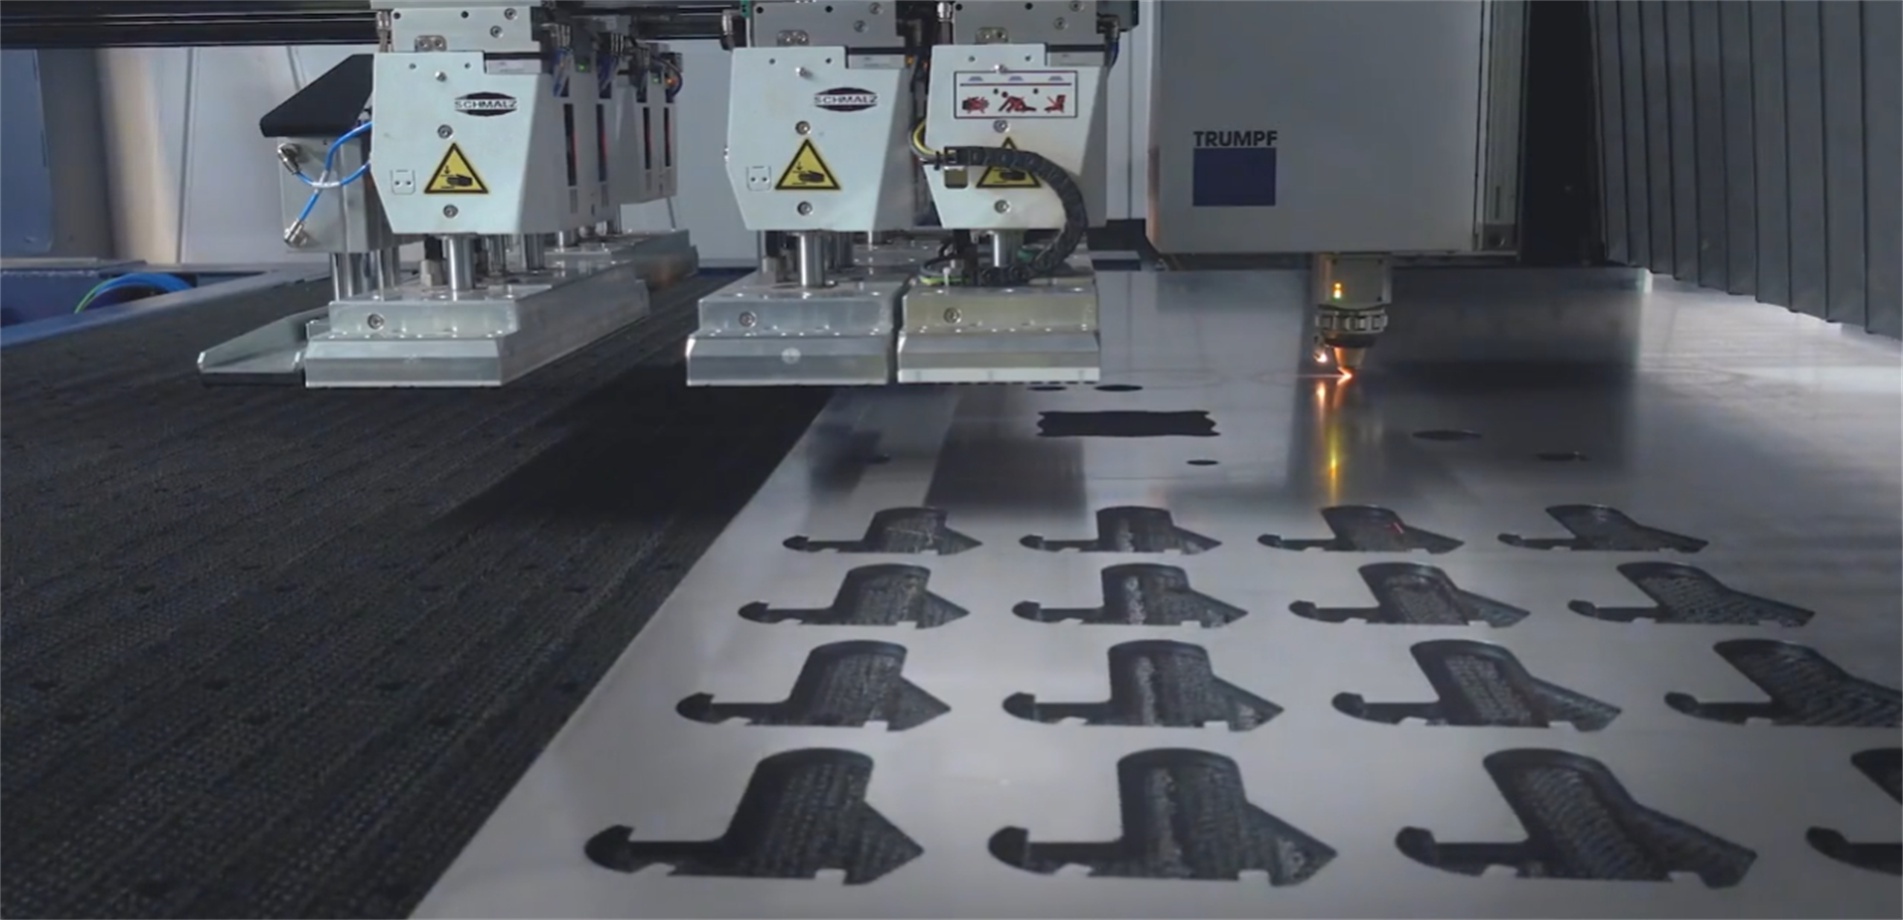
Laserschneiden: Als gängiges Verfahren nutzt es Laserstrahlen hoher Energiedichte zum Schneiden mit einer Genauigkeit von bis zu ±0,1 mm. Die Schnitte sind glatt und gratfrei. Es eignet sich besonders für die Bearbeitung von Teilen mit komplexen Lochpositionen und speziellen Konturen, wie z. B. Montageplatten, Seitenwände usw.
CNC-Stanzen: Bei Bauteilen, die eine große Anzahl von Standardlöchern erfordern (z. B. Kühllöcher, Befestigungslöcher), sind CNC-Stanzmaschinen effizienter.
Die zugeschnittenen Flachplatten werden durch eine Biegemaschine in Schrankrahmen, Türpaneele und Montagehalterungen mit dreidimensionaler Struktur umgewandelt.
CNC-Biegen: Der Computer steuert den Biegewinkel und die Biegefolge präzise, um sicherzustellen, dass der Maßfehler jeder Biegung in einem sehr kleinen Bereich (z. B. ±0,5°) gehalten wird.
Formenbau und Präzision: Für High-End-Anwendungen werden Präzisionsformen verwendet, wie beispielsweise die für die Aufzugs- und Schaltschrankindustrie entwickelte Doppelfaltform, mit der sich der Biegefehler auf ± 0,1 mm begrenzen lässt und Druckstellen auf sichtbaren Teilen wie Edelstahlplatten effektiv vermieden werden können, wodurch Montagegenauigkeit und Ästhetik gewährleistet werden.
Bei der Zusammenführung verschiedener Blechteile zu einem kompletten Gehäuse ist die Verbindungstechnik von entscheidender Bedeutung.
Schweißen: Bauteile wie beispielsweise Schrankrahmen, die hochfeste, dauerhafte Verbindungen erfordern, werden üblicherweise mit CO₂-Schutzgasschweißen oder Laserschweißen hergestellt, um sicherzustellen, dass die Schweißnähte fest und porenfrei sind.
Drucknieten: Dies ist ein wesentliches Merkmal der Schaltschrankmontage. Um die Installation und Wartung der Komponenten zu vereinfachen, sind Befestigungselemente wie Muttern und Bolzen in die Montageplatten und Trennwände des Schaltschranks vorgepresst. Die Oberfläche der Drucknietverbindung ist plan und verursacht im Gegensatz zum Schweißen keine thermische Verformung; die Verbindung ist zuverlässig.
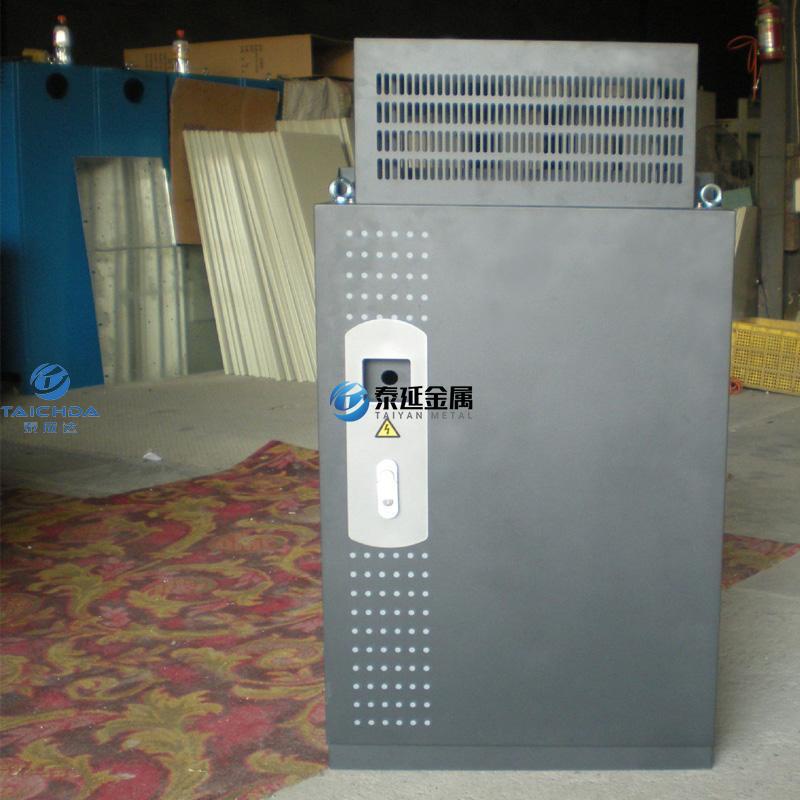
Die Handhabung und Montage nach der Präzisionsbearbeitung sind entscheidende Schritte, um dem Schaltschrank seine endgültige Leistungsfähigkeit und sein endgültiges Aussehen zu verleihen.
Um die Korrosionsbeständigkeit, die Ästhetik und die elektromagnetische Abschirmleistung des LeistungsschaltschrankEs wird eine strenge Oberflächenbehandlung durchgeführt.
Vorbehandlung: einschließlich Entfettung, Phosphatierung und anderer Verfahren, um eine saubere und starke Haftgrundlage für das Sprühen zu schaffen.
Elektrostatische Pulverbeschichtung: Dies ist die gängigste Oberflächenbehandlung. Die Pulverbeschichtung wird mittels elektrostatischer Adsorption gleichmäßig auf die Gehäuseoberfläche aufgesprüht und anschließend bei hoher Temperatur ausgehärtet, wodurch eine dichte, verschleißfeste Schutzschicht entsteht. Die Farbe entspricht üblicherweise Industriestandardfarben wie RAL 7035 (Hellgrau).
Dies ist der Vorgang, bei dem das "Gehirn" in den "Körper" implantiert wird.
Komponenteninstallation: Halten Sie sich strikt an die Konstruktionszeichnungen, installieren Sie Leistungsschalter und Schütze. SPS-Steuerungen und andere elektrische Bauteile auf der Führungsschiene oder der Montageplatte und verwenden Sie Verriegelungsschrauben, um diese zu befestigen.
Standardisierte Verkabelung: Die Verkabelung ist äußerst komplex. Leitungen mit unterschiedlichen Spannungspegeln (z. B. 220-V-Stromleitungen und 24-V-Signalleitungen) werden in separaten Steckplätzen verlegt, um Signalstörungen zu vermeiden. Alle Drähte werden mit Isolierschläuchen ummantelt und mit transparenten Drahtnummern versehen, um die korrekte Zuordnung jeder Leitung zu gewährleisten und spätere Wartungsarbeiten zu erleichtern.
Die Qualitätskontrolle ist nicht der letzte Schritt, sondern durchläuft jeden einzelnen Arbeitsschritt von den Rohstoffen bis zum fertigen Produkt.
Prozessinspektion: Nach jedem Bearbeitungsschritt wie Schneiden, Biegen und Schweißen werden die Abmessungen, Winkel und die Schweißqualität der Teile überprüft, um sicherzustellen, dass fehlerhafte Produkte nicht in den nächsten Bearbeitungsschritt gelangen.
Prüfung des Endprodukts: Die versammelten Schaltschrank muss umfassenden Leistungstests unterzogen werden, einschließlich:
Durch die oben beschriebenen präzisen und strengen Verfahrensschritte wird eine gewöhnliche Metallplatte schließlich in eine NEMA-Aufzugssteuerschrank das gewährleistet den sicheren Betrieb des Aufzugs.
Gängige Werkstoffe sind kaltgewalztes Stahlblech und Edelstahl SUS304. Das geeignete Material hängt von der Installationsumgebung, den Anforderungen an die Korrosionsbeständigkeit und der Gehäusekonstruktion ab.
Gängige Verfahren umfassen Laserschneiden, CNC-Stanzen, CNC-Biegen, Schweißen, Drucknieten, Oberflächenbehandlung und Präzisionsmontage. Jedes dieser Verfahren trägt zu den Abmessungen, der strukturellen Festigkeit und der Montagequalität des Gehäuses bei.
Die Schutzart gibt Aufschluss darüber, ob das Gehäuse für den vorgesehenen Einsatzort geeignet ist. Staub, Feuchtigkeit und andere Umwelteinflüsse können die internen elektrischen Bauteile beeinträchtigen. Daher sollte das erforderliche Schutzniveau bereits in der Planungsphase festgelegt werden.
Zu den Qualitätskontrollen gehören Maß- und Schweißnahtinspektionen, Isolationswiderstandsprüfungen, Funktionstests und die Überprüfung, ob die Abdichtung des Gehäuses dem im Entwurf festgelegten Schutzniveau entspricht.


 IPv6-Netzwerk unterstützt


